




Articles récents


Comment évaluer la régularité des soudures chez un fabricant de bennes basculantes
Comment évaluer la régularité des soudures chez un fabricant de bennes basculantes
L’évaluation de la régularité des soudures est essentielle pour les équipes de contrôle qualité et de sécurité chargées de la fiabilité des bennes basculantes. Lors de l’évaluation d’un fabricant de bennes basculantes, regardez au-delà de l’apparence de surface et examinez les procédures de soudage, l’uniformité des assemblages, la pénétration, les enregistrements de contrôle des défauts et les capacités d’inspection. Une benne est régulièrement exposée à des charges concentrées, aux vibrations, à la torsion lors des déplacements hors route et à de fortes contraintes locales pendant le basculement. Les soudures du châssis, des traverses de caisse, de la zone des charnières, de la paroi avant, des supports de vérin hydraulique et de la structure du hayon méritent donc un examen plus approfondi que les cordons à vocation esthétique.
La question pratique n’est pas de savoir si une remorque présente quelques marques de soudure visibles. Il s’agit de déterminer si le fabricant peut produire la même qualité d’assemblage acceptable sur l’ensemble des unités, équipes, lots de matériaux et configurations de remorques. La régularité est le résultat d’un processus. Elle dépend de la préparation des joints, de la précision des montages, de la qualification des soudeurs, du contrôle des consommables, des réglages des équipements, de la rigueur des inspections et de la volonté d’arrêter et de réparer les travaux non conformes avant qu’ils ne soient masqués par le revêtement.
Commencez par les emplacements de soudure aux conséquences les plus critiques
Un examen qualité doit commencer par un plan ou une disposition structurelle, puis suivre le cheminement des charges plutôt que de simplement faire le tour de la remorque terminée. Sur une benne basculante, les zones les plus critiques comprennent généralement la structure du pivot d’attelage ou de la liaison avant, les longerons du châssis, les supports de fixation de la suspension, les points de montage du système de levage, les charnières de basculement, les traverses du sous-châssis, les liaisons entre la caisse et le sous-châssis, ainsi que les pivots du hayon. Ces emplacements transmettent des charges dynamiques et sont plus susceptibles de révéler les conséquences d’un mauvais ajustement ou d’une fusion insuffisante.
Les inspecteurs doivent vérifier si le type de soudure correspond à la fonction de l’assemblage. Une soudure d’angle peut convenir à une liaison et être insuffisante pour une autre. La géométrie du joint, l’épaisseur des tôles, l’accessibilité pour le soudage, la direction prévue des charges et l’exposition à la fatigue sont tous importants. Un cordon large et d’apparence lisse ne peut pas confirmer une pénétration adéquate. À l’inverse, une surface légèrement irrégulière ne constitue pas automatiquement une défaillance structurelle. L’évaluation doit relier l’état visuel à la procédure de soudage spécifiée et au cycle de service prévu.
Ce que l’inspection visuelle peut révéler — et ce qu’elle ne peut pas révéler
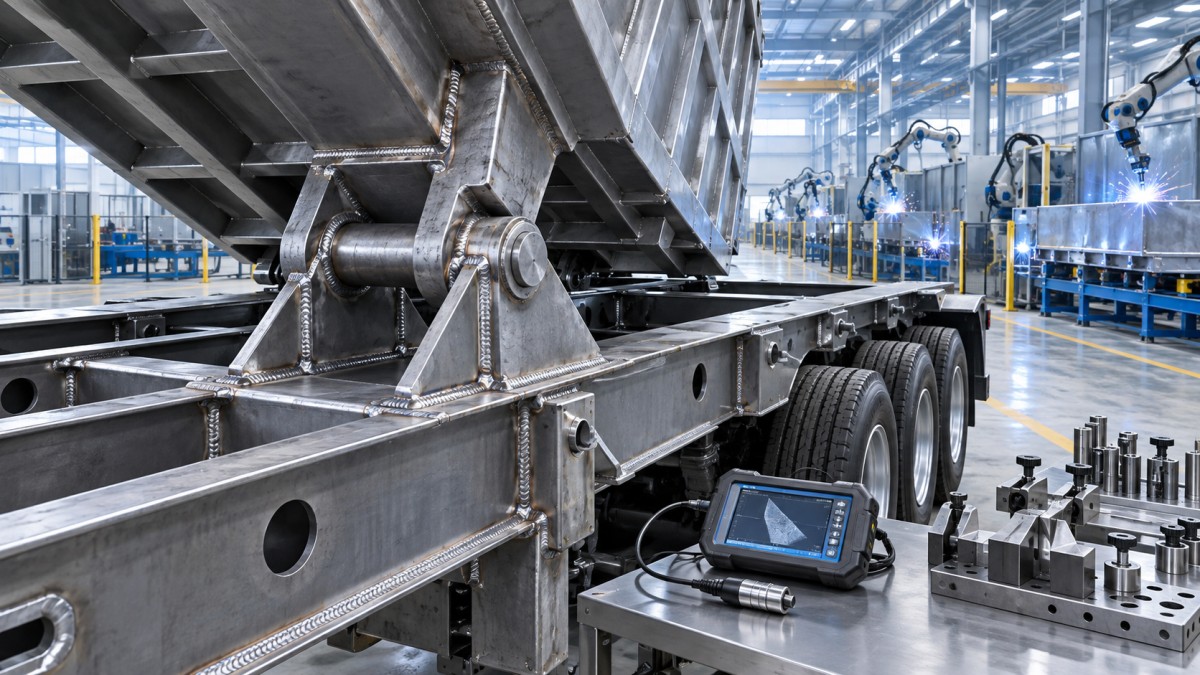
L’inspection visuelle constitue le premier filtre, mais non l’ensemble du système qualité. Elle permet d’identifier un profil de cordon irrégulier, des débuts et fins brusques, des projections excessives, des caniveaux, des recouvrements, une porosité visible, des amorçages d’arc hors du joint, des fissures, un remplissage incomplet du cratère et un nettoyage insuffisant avant peinture. En production répétitive, comparez des assemblages équivalents sur plusieurs remorques. Un processus stable doit produire des dimensions, une continuité et un positionnement de cordons globalement similaires lorsque le même joint est soudé selon la même procédure.
Portez une attention particulière aux transitions situées aux extrémités des raidisseurs, supports et goussets. Les terminaisons de soudure abruptes peuvent devenir des points d’amorçage de fatigue, notamment lorsqu’une caisse basculante se déforme pendant le chargement et le déchargement. Inspectez également les zones difficiles d’accès après l’assemblage. Si un fabricant ne peut pas montrer ces joints avant la fermeture finale, l’acheteur dispose de moins de possibilités pour vérifier la qualité d’exécution.
Les contrôles visuels ne permettent pas d’établir de manière fiable la fusion interne, l’état de la racine ou les discontinuités sous la surface. Pour les liaisons critiques, le plan d’inspection peut prévoir des essais non destructifs tels que le contrôle par magnétoscopie, le ressuage, le contrôle par ultrasons ou l’examen radiographique. La méthode appropriée dépend du matériau, de la conception du joint, de l’accessibilité et des critères d’acceptation convenus pour le projet. Un fournisseur responsable doit expliquer quels joints sont contrôlés, à quelle étape de production, comment les échantillons sont sélectionnés et comment les zones rejetées sont documentées et réparées.
Demandez des preuves de processus, et non des assurances verbales
Un fabricant compétent de bennes basculantes doit pouvoir présenter une chaîne traçable allant de l’intention de conception à l’inspection finale. La documentation exacte varie selon le marché et le contrat, mais les équipes qualité et sécurité doivent normalement demander suffisamment d’informations pour répondre à plusieurs questions fondamentales :
- Existe-t-il une spécification de procédure de soudage pour la nuance d’acier, le type de joint, la position, le consommable et la plage d’épaisseurs concernés ?
- Les soudeurs ou opérateurs de soudage sont-ils qualifiés pour les travaux qu’ils réalisent, et leurs qualifications sont-elles à jour conformément aux exigences applicables au projet ?
- Comment les tôles entrantes, les profilés structurels, les fils de soudage, les électrodes et les gaz de protection sont-ils contrôlés ?
- Quels points d’inspection existent avant le soudage, après le soudage et avant la peinture ou l’assemblage final ?
- Comment les défauts sont-ils enregistrés, réparés, réinspectés et empêchés de se reproduire ?
Les documents doivent être pertinents plutôt que purement formels. Une procédure sans lien avec les paramètres appliqués en atelier constitue une preuve faible. Lors d’un audit d’usine, comparez une fiche de procédure avec le réglage réel de la machine, l’identification du fil, la préparation du joint et les pratiques de l’opérateur. Si l’équipe de production ne peut pas expliquer les contrôles utilisés, les documents seuls ne doivent pas clore la question de la qualité.
Le contrôle des montages et l’automatisation sont importants, mais ne remplacent pas l’inspection
Un soudage reproductible commence avant l’amorçage de l’arc. Des tôles mal découpées, des chanfreins variables, des composants déformés ou des montages instables créent des jeux que les soudeurs doivent compenser manuellement. Cela peut entraîner un apport thermique irrégulier, des cordons surdimensionnés, des déformations ou un manque de fusion. Les équipements de découpe CNC, les machines de pliage et les montages d’assemblage stables peuvent améliorer la répétabilité dimensionnelle lorsqu’ils sont correctement entretenus et vérifiés.
Le soudage automatique est particulièrement utile pour les longs cordons répétitifs, mais il ne doit pas être considéré en soi comme une preuve de qualité. Les équipements automatisés nécessitent toujours des paramètres contrôlés, un alignement correct de la torche, un bon ajustement et une surveillance des débuts, fins et intersections. Le soudage manuel reste important autour des supports complexes, des plaques de renforcement et des zones à accès restreint. La meilleure évaluation examine comment le fabricant maîtrise les deux modes de production.
Shandong Jiyake Automobile Sales Co., Ltd. intervient dans la conception, le développement, la production, le commerce de véhicules et la production d’accessoires, avec un portefeuille comprenant des semi-remorques, des bennes basculantes, des citernes, des tracteurs routiers, des bétonnières, des dépanneuses, des remorques pour le transport du bois et d’autres véhicules spéciaux. Son usine de 300 000 m² et ses 500 employés disposent d’équipements de découpe CNC, de soudage automatique, de grand pliage, de roulage et de soudage automatique de citernes. Pour un acheteur, ces ressources constituent des indicateurs initiaux utiles ; le suivi le plus important consiste à vérifier comment les capacités des équipements sont traduites en contrôles documentés pour le modèle précis de benne basculante évalué.
Utilisez les normes avec prudence et définissez les critères d’acceptation avant la production
Il n’existe pas de règle d’acceptation universelle unique qui convienne automatiquement à chaque benne basculante et à chaque destination d’exportation. Des référentiels de qualité du soudage tels que l’ISO 3834 peuvent être pertinents pour les dispositions de gestion de la qualité du soudage d’un fabricant, tandis que l’ISO 5817 est souvent citée pour les niveaux de qualité des imperfections dans les assemblages en acier soudés par fusion. AWS D1.1 peut également être prise en compte dans les contextes de structures en acier. Leur pertinence, leur édition, leur niveau d’acceptation et leur statut contractuel doivent être confirmés pour la conception spécifique de la remorque et le marché de destination, plutôt que présumés.
La spécification d’achat doit définir les joints critiques, les inspections requises, la fréquence d’échantillonnage le cas échéant, les règles de réparation, les points d’arrêt avant revêtement, les tolérances dimensionnelles et la remise des documents. Si des exigences locales en matière d’aptitude à la circulation, de carrosserie ou de sécurité au travail s’appliquent, alignez-les avec la charge utile prévue et les conditions d’exploitation de la remorque. Une remorque utilisée sur des itinéraires régionaux revêtus peut être soumise à un environnement de fatigue différent de celui d’une remorque travaillant sur des voies d’accès à des carrières ou sur des chantiers de construction.
Considérez la remorque comme un élément de l’ensemble de transport lourd
L’évaluation des soudures devient plus pertinente lorsque la benne basculante est associée à un tracteur pour une logistique exigeante, des travaux de charges lourdes ou des opérations de transport longue distance. Les charges sur le châssis, les forces d’attelage, les conditions routières, le comportement au freinage et la répartition de la charge influencent les sollicitations imposées à la structure de la remorque. Pour les flottes évaluant une configuration de tracteur 6X4, des équipements tels que letracteur routier Shacman peuvent être examinés parallèlement aux spécifications de la remorque afin de confirmer la compatibilité en matière de masse en exploitation, de charge par essieu, de sélection des pneus, de conditions d’itinéraire et d’exigences réglementaires locales. L’examen des soudures de la remorque ne doit pas être isolé de ces réalités d’exploitation.
Une pratique d’audit utile consiste à inspecter une unité partiellement achevée et une unité terminée de la même période de production. La remorque non finie révèle l’ajustement des joints, les conditions d’accès et la séquence de soudage ; la remorque terminée montre la maîtrise des déformations, l’alignement, la préparation de surface et la qualité finale d’exécution. Demandez également à consulter les enregistrements de réparation pour cette période de production. Un fabricant disposant d’un processus de non-conformité fonctionnel ne doit pas prétendre que les réparations n’ont jamais lieu. Le meilleur indicateur est que les réparations sont maîtrisées, réinspectées et utilisées pour identifier les faiblesses du processus.
Une décision pratique de validation
Avant d’approuver un fournisseur, les équipes qualité doivent pouvoir relier les emplacements critiques de soudure aux plans, aux procédures, aux enregistrements d’inspection et à l’identification finale de la remorque. Elles doivent comprendre quels joints font l’objet d’un examen renforcé, qui autorise les réparations et si la peinture ne commence qu’après l’achèvement des contrôles requis. Une géométrie régulière et un aspect visuel propre sont encourageants, mais la traçabilité et le contrôle des défauts fournissent des preuves plus solides.
Pour un nouveau programme de bennes basculantes, l’étape suivante la plus efficace consiste généralement à convenir d’un plan qualité conjoint avant la fabrication : identifier les liaisons sensibles à la fatigue, spécifier les critères d’acceptation applicables, établir les points d’arrêt d’inspection et conserver les enregistrements pouvant être examinés lors de la livraison et de la maintenance ultérieure. Cette approche fournit aux responsables de la sécurité une base de décision longtemps après la sortie de la remorque de l’usine.
Laisser une réponse

Service de qualité première classe et équipe professionnelle après-vente.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.